Sztywne 3-osiowe CNC
Wymaga wystarczającego przesuwu Z, odpowiedniego wrzeciona i stabilnego ruchu w przypadku długich przejść wykańczających.
Zacznij pisać, aby wyszukać maszyny, porównania i odpowiedzi.
Rzeźba 3D CNC · przewodnik po procesie
Maszynowe mapy topograficzne, panele dekoracyjne, formy i wyrzeźbione detale z cyfrowego modelu powierzchni.
Co robi proces
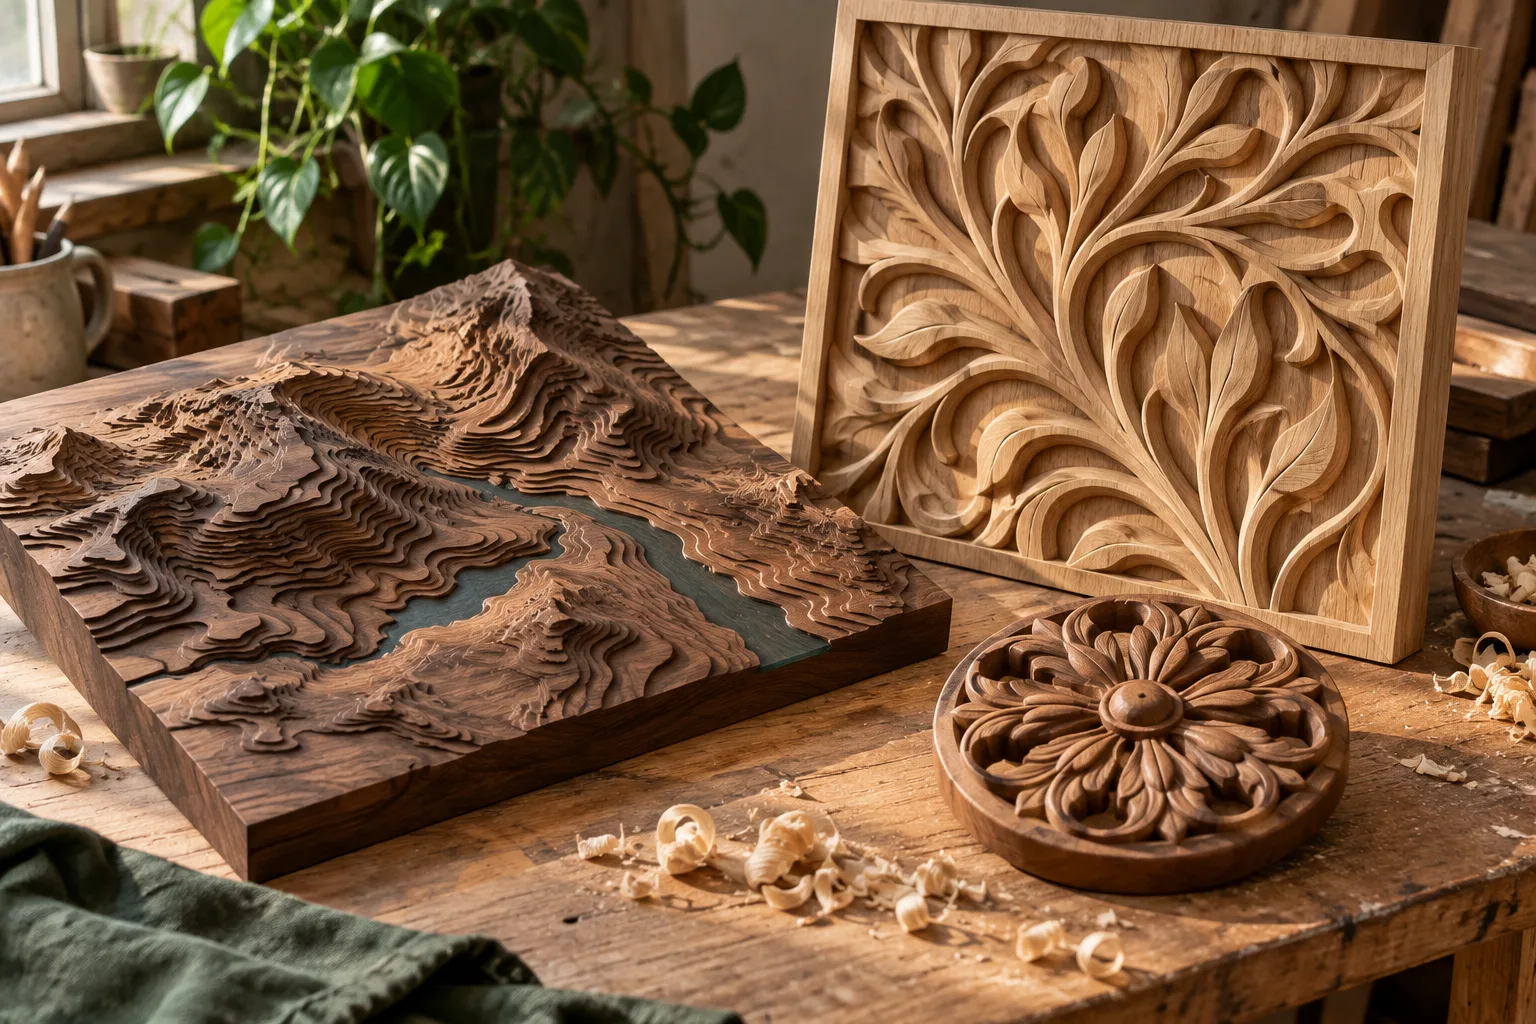
Relief 3D wykorzystuje zmienną głębokość Z zamiast pojedynczego cięcia profilu. Oprogramowanie CAM oblicza wiele blisko rozmieszczonych przejść, które przybliżają powierzchnię cyfrową.
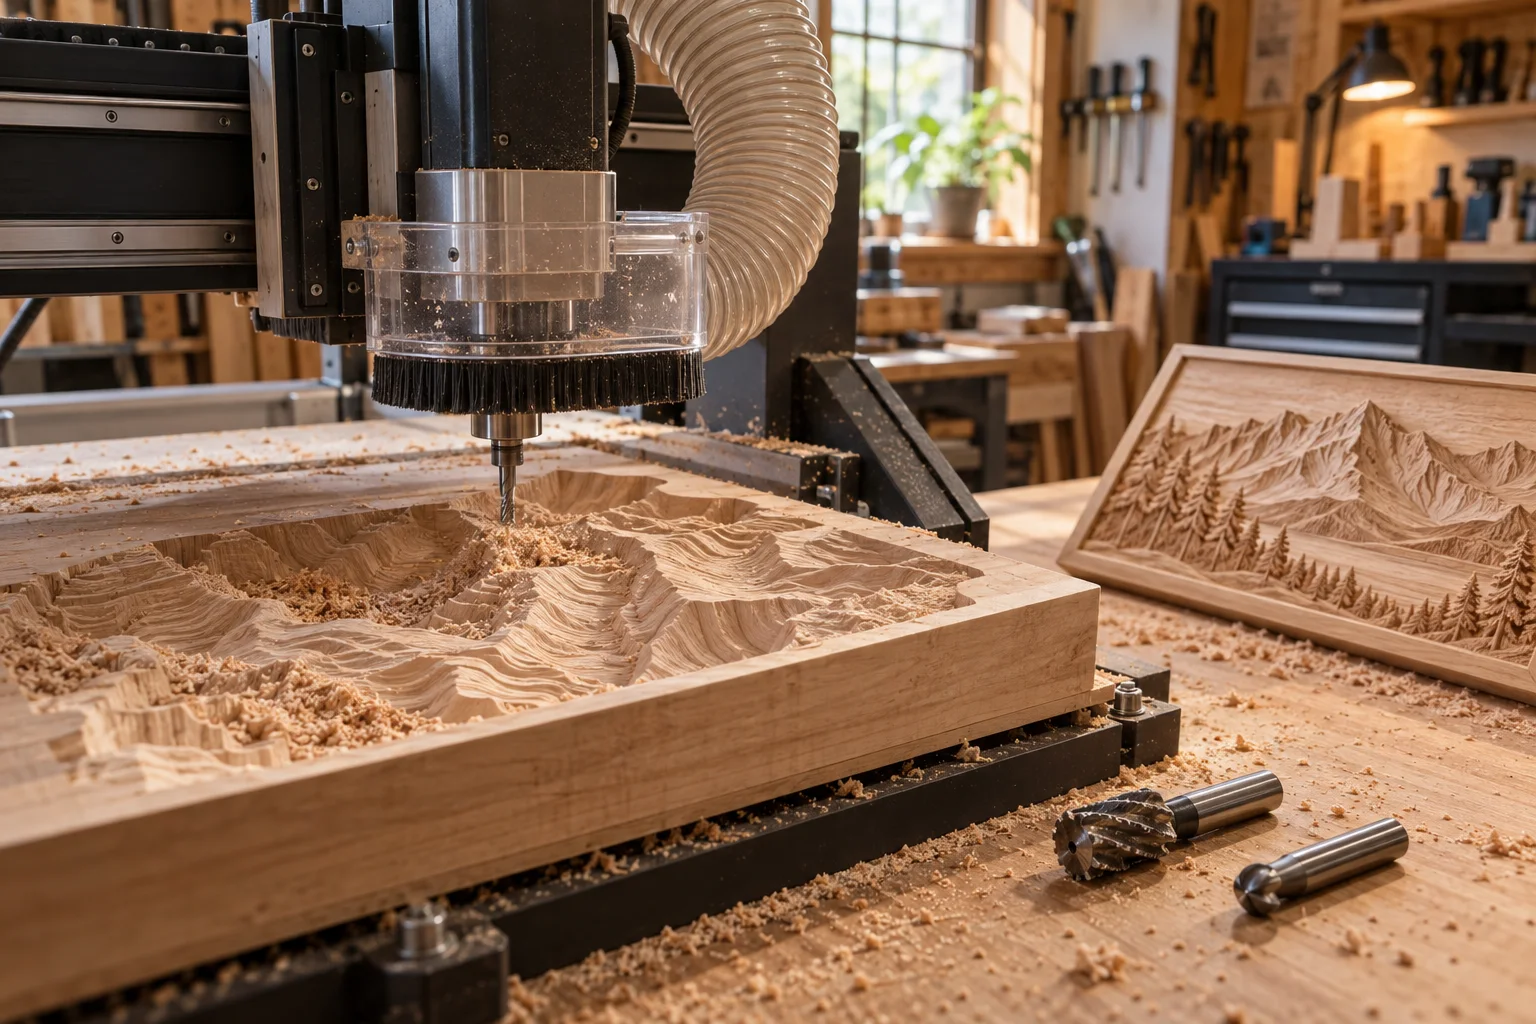
W większości prac stosuje się szybkie przejście zgrubne w celu usunięcia materiału sypkiego oraz wolniejsze przejście wykańczające za pomocą frezu z kulistym czołem. Drobne szczegóły szybko wydłużają czas pracy maszyny.
Przepływ pracy
Przepływ pracy sprawdzony 7 października 2026 r
Zacznij od mapy wysokości, siatki lub powierzchni CAD o skali i maksymalnej głębokości, jaką możesz obrobić.
Pozostaw dodatkowy materiał do trzymania i wykańczania. Ustaw projekt tak, aby nóż mógł dotrzeć do krytycznych obszarów.
Użyj większego frezu płaskiego lub promieniowego, aby usunąć większość materiału, pozostawiając niewielki naddatek na wykończenie.
Aby uzyskać obróbkę powierzchni bez nadmiernego czasu obróbki, użyj mniejszego frezu z końcówką kulistą i odpowiedniego przejścia.
Oczyść włókna lub ślady obróbki bez usuwania zamierzonego reliefu, a następnie nałóż kompatybilne wykończenie.
Wybierz konfigurację
Wymaga wystarczającego przesuwu Z, odpowiedniego wrzeciona i stabilnego ruchu w przypadku długich przejść wykańczających.
Musi obsługiwać strategie obróbki zgrubnej i wykańczającej siatek lub powierzchni rzeźbionych.
Szczególnie ważne w przypadku długich prac rzeźbiarskich; używaj elementów sterujących i wyciągu zalecanych dla maszyny i materiału.
Zanim zaczniesz
Dla twórców sprzedających online
Dobra strona produktu zaczyna się po pierwszej udanej próbce: przetestuj dokładny materiał, zapisz konfigurację i zostaw miejsce na kontrolę i wykończenie.
Oszacuj cenę na podstawie obróbki zgrubnej, wykańczającej, szlifowania i zużycia narzędzi.
Fotografując przykłady, należy pamiętać o kierunku słojów i zróżnicowaniu materiału.
Przed zaoferowaniem partii należy zastosować powtarzalną metodę zerowania i mocowania.
Zbadane punkty wyjścia
Są to odpowiednie typy maszyn z aktualnego Atlasu i nie stanowią gwarancji, że każdy materiał, wykończenie lub tolerancja będą możliwe do osiągnięcia.
Pulpit CNC
ZweryfikowanoMakera
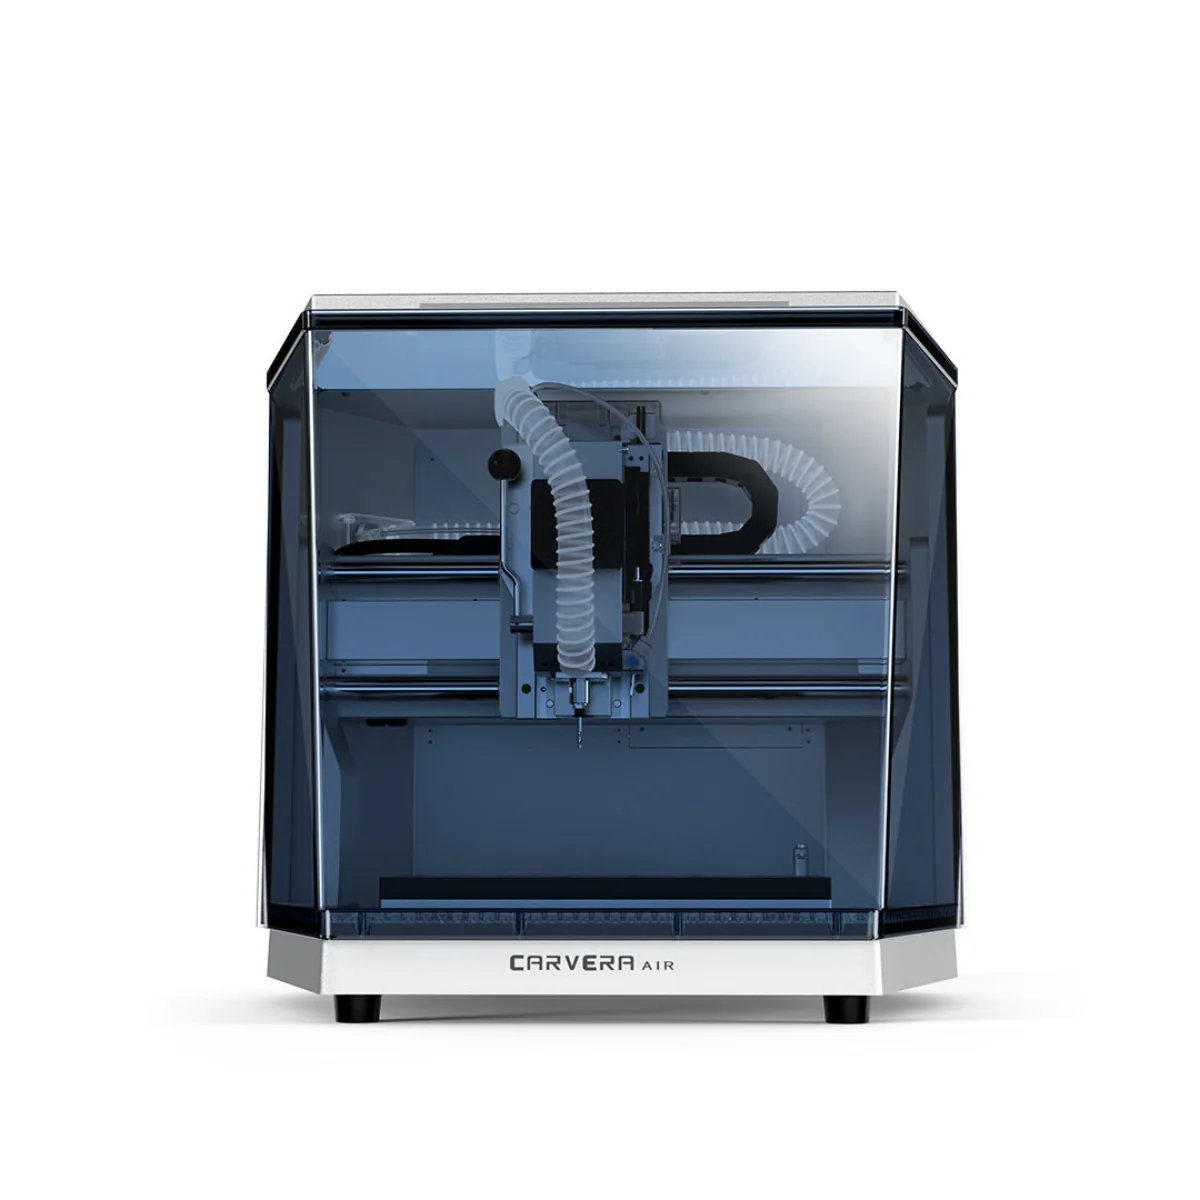
Carvera Air łączy w sobie funkcję automatycznego sondowania i wymiany narzędzi w zamkniętym urządzeniu CNC o wymiarach dostosowanych do kompaktowego warsztatu.
Zobacz maszynę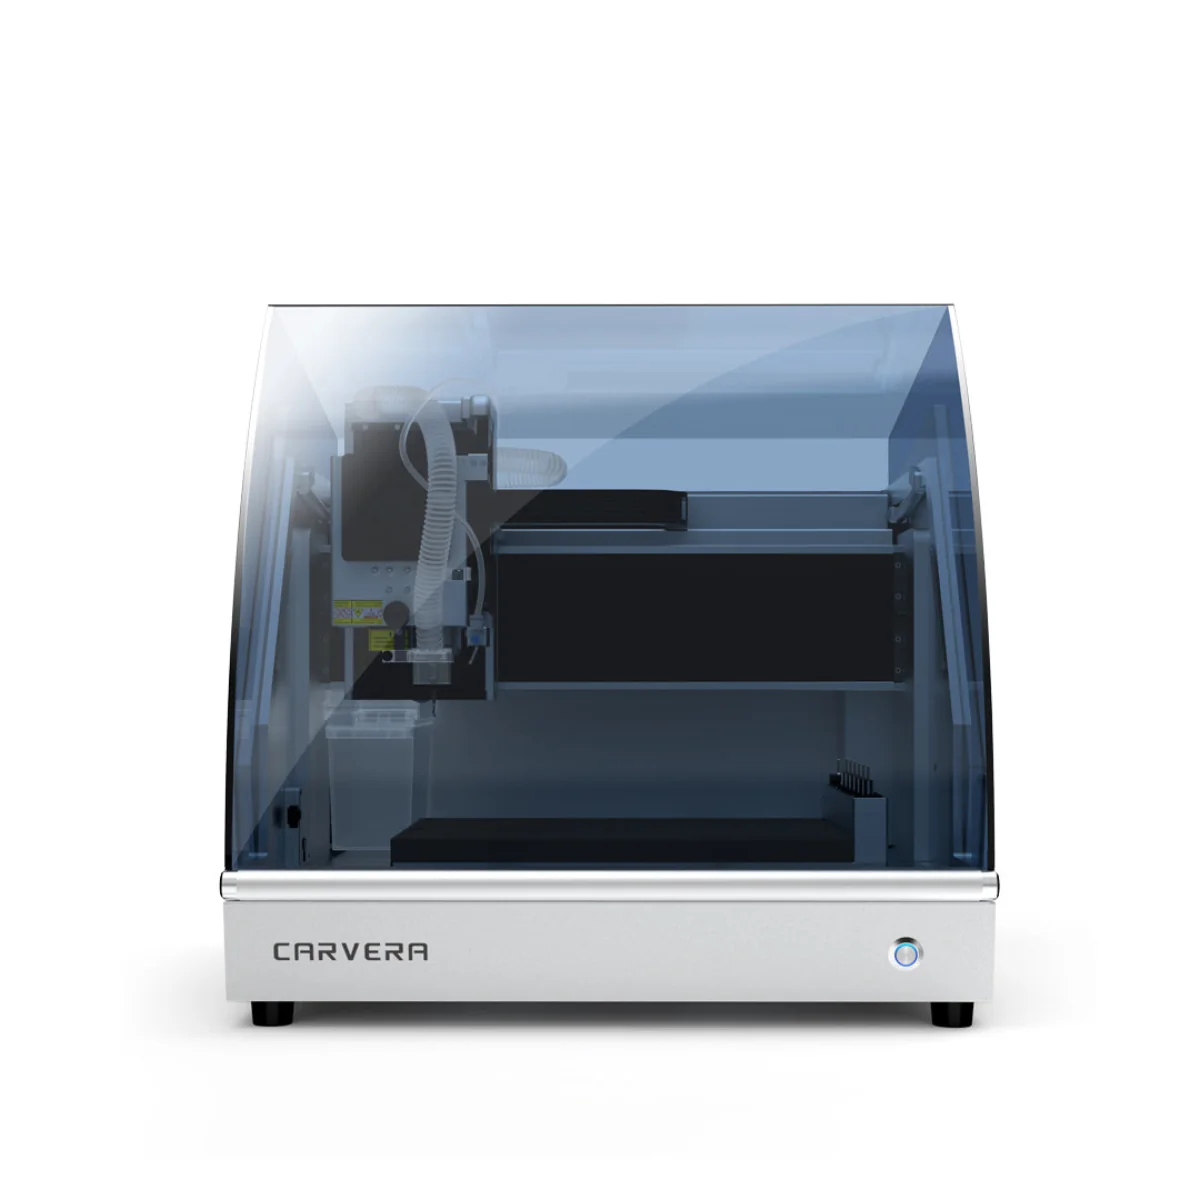
Pulpit CNC
ZweryfikowanoMakera
Carvera dodaje większy obszar roboczy i opcjonalną obróbkę czwartej osi do zamkniętego, zautomatyzowanego formatu CNC Makera.
Zobacz maszynę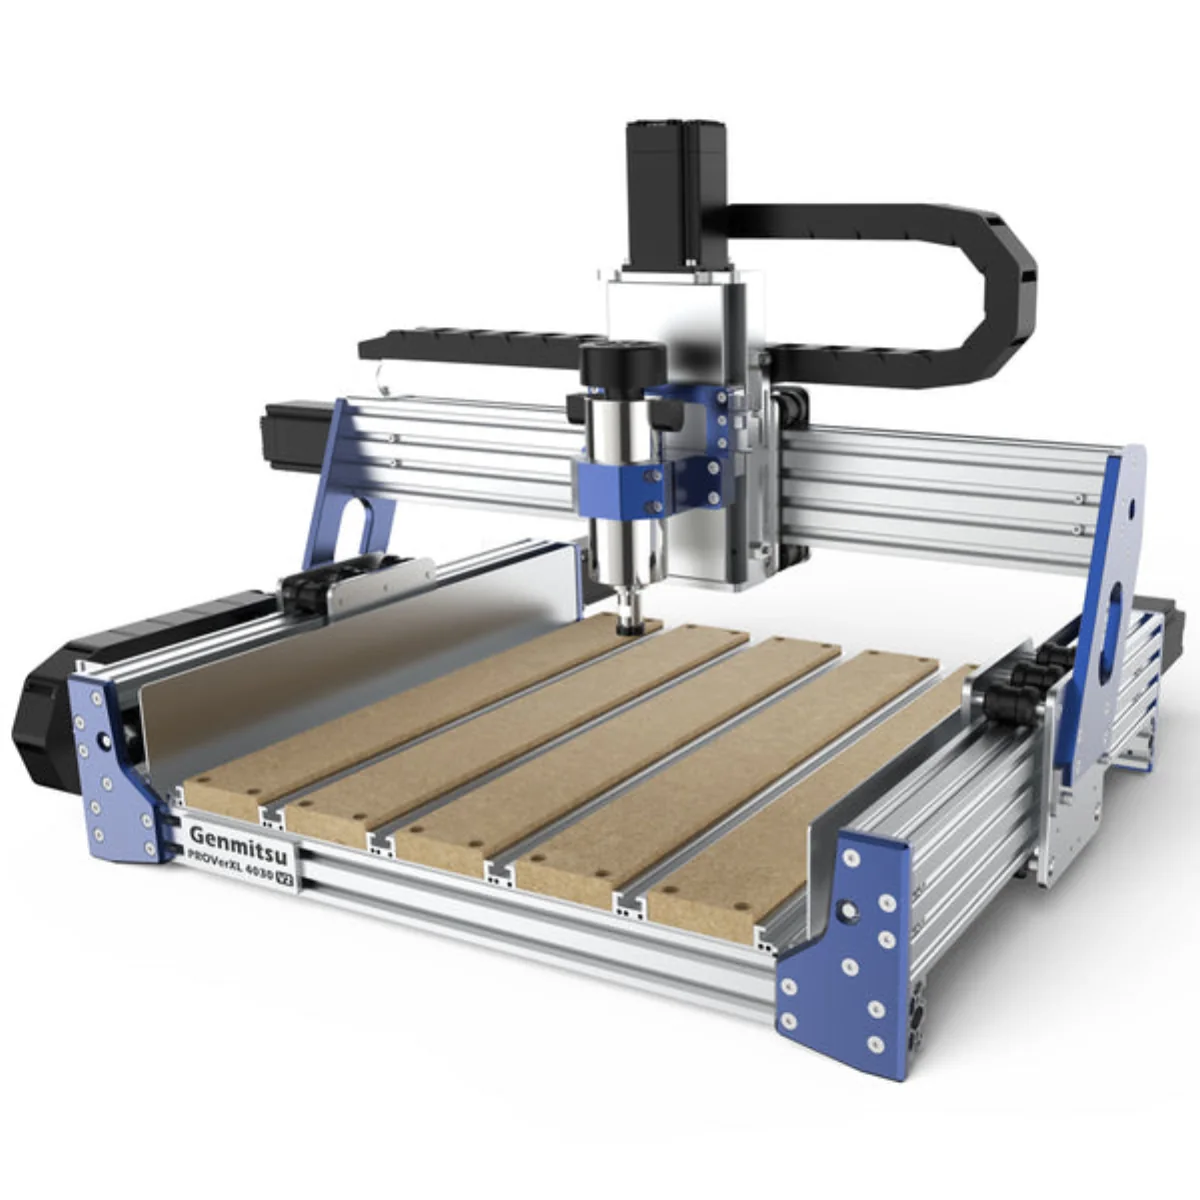
Pulpit CNC
ZweryfikowanoGenmitsu
PROVerXL 4030 V2 zastępuje obudowę większym obszarem roboczym, łatwiejszym dostępem i miejscem na modernizację ramy lub wrzeciona.
Zobacz maszynę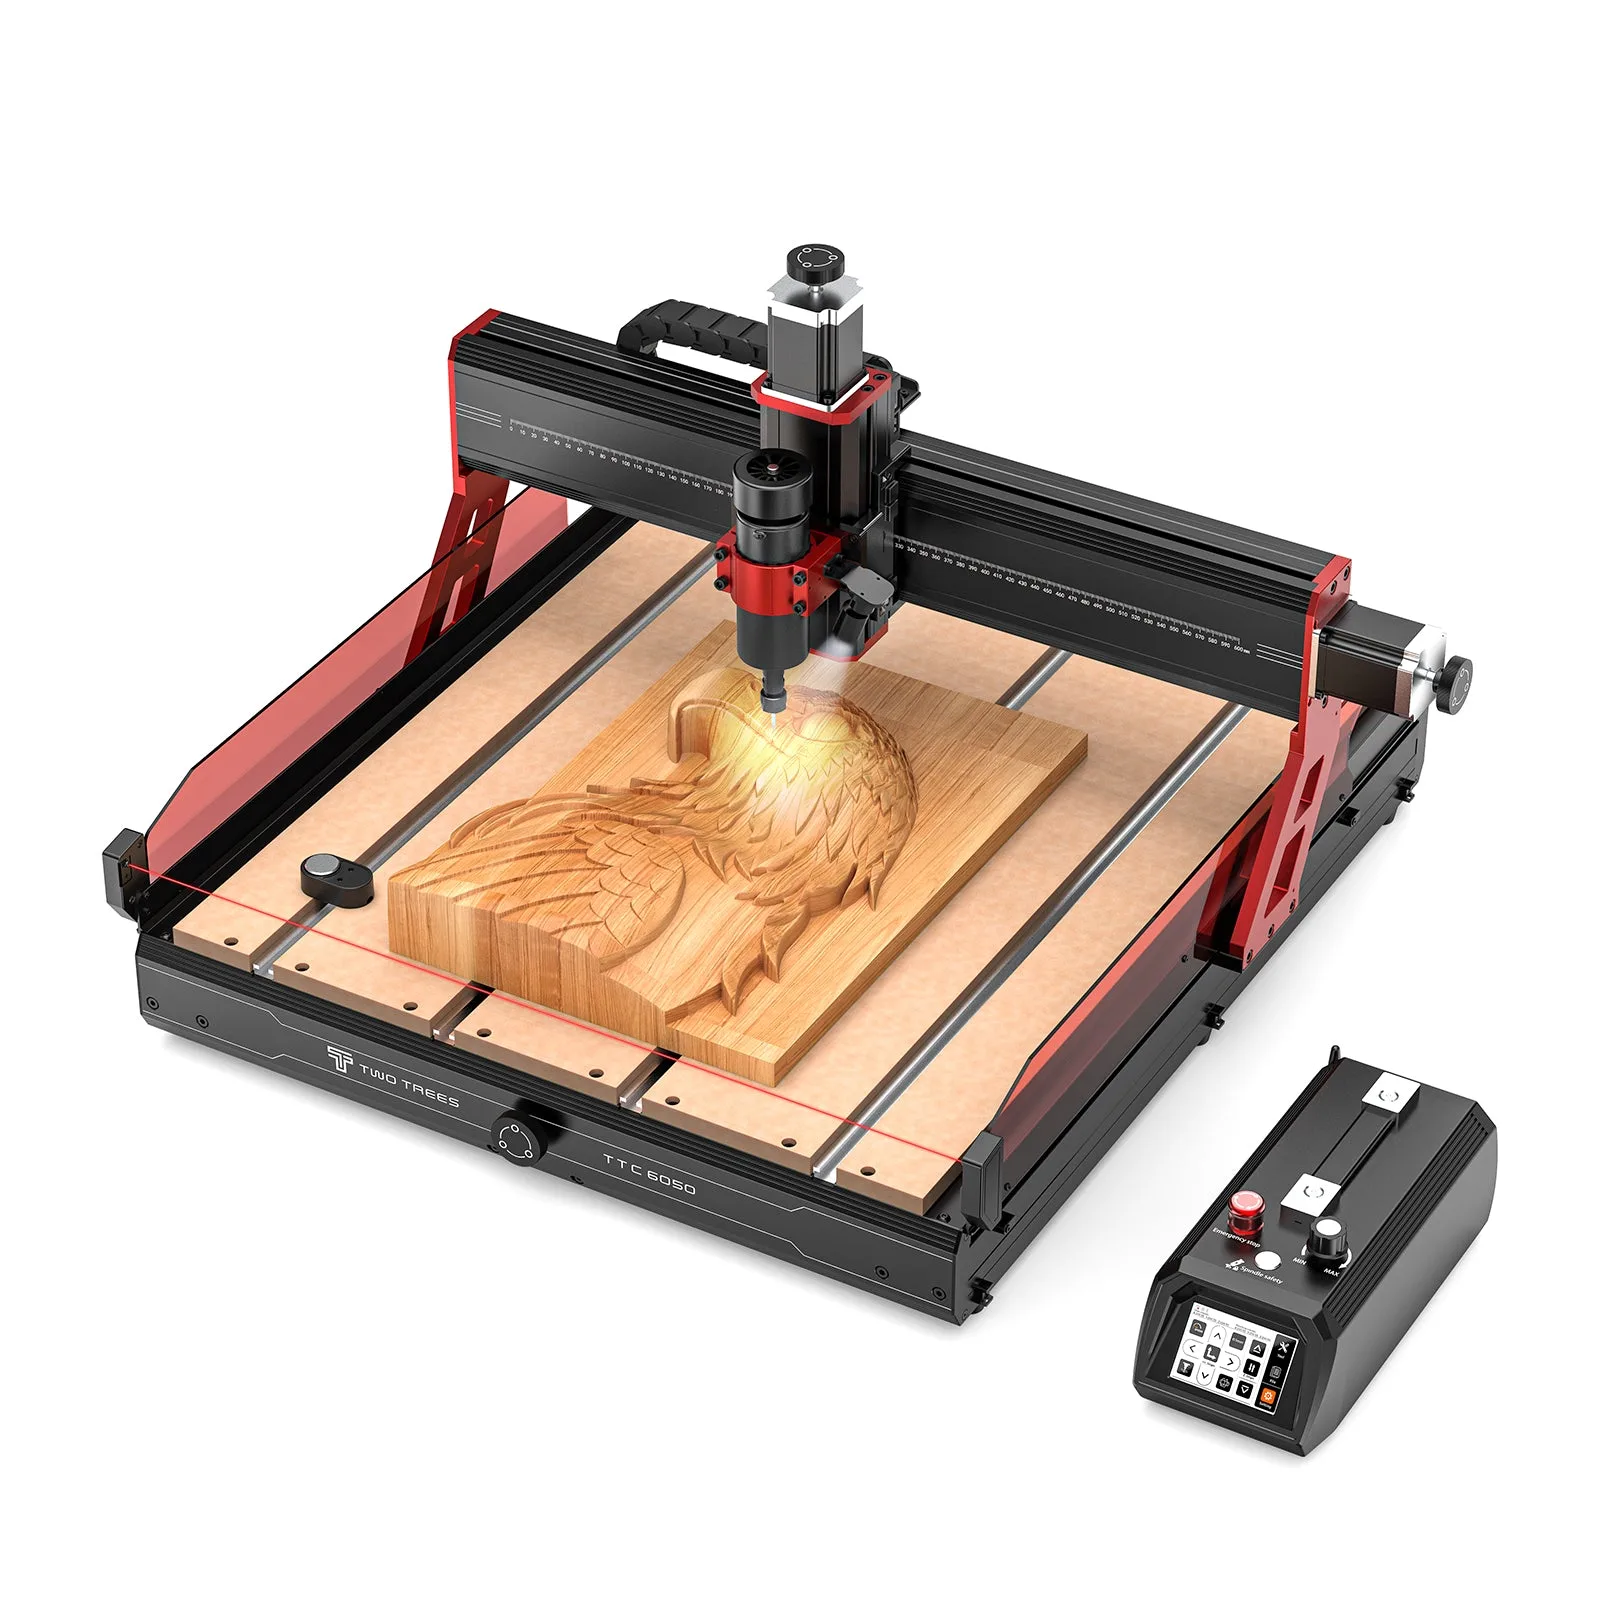
Pulpit CNC
ZweryfikowanoDwa drzewa
TwoTrees TTC6050 oferuje obszar roboczy o wymiarach 600 × 500 × 100 mm, ruch za pomocą śruby kulowej i wrzeciono o mocy 500 W dla twórców, którzy cenią pojemność ponad obudowę.
Zobacz maszynęKontynuuj badania
Wybierz kompaktową maszynę CNC według obudowy, zajmowanej powierzchni, poziomu hałasu, ekstrakcji, czasu konfiguracji i części, które faktycznie musisz wykonać.
Porównaj stacjonarne maszyny CNC pod kątem powtarzalnych małych partii pod względem automatyzacji, mocowania, obudowy, możliwości wrzeciona i całkowitych kosztów konfiguracji.
Źródła pierwotne
Zacznij tutaj, aby zapoznać się z instrukcjami procesu, ograniczeniami materiałowymi i wskazówkami dotyczącymi bezpieczeństwa. Linki te są odniesieniami redakcyjnymi, a nie linkami partnerskimi.
Węglik 3D
Oficjalne wprowadzenie do tworzenia ścieżek narzędzi 3D CNC. Oficjalna dokumentacja sprawdzona 7 października 2026 r.
Węglik 3D
Obróbka zgrubna i wykańczająca. Oficjalna dokumentacja sprawdzona 7 października 2026 r.
Autodesk Fuzja
Oficjalne kroki CAM do rzutowania geometrii na powierzchnię 3D. Oficjalna dokumentacja sprawdzona 7 października 2026 r.