リジッド3軸CNC
長い仕上げパスには十分な Z 移動、適切なスピンドル、安定した動作が必要です。
まずは推奨されるツールとガイド。
推奨される開始点
ワークショップの機械をプロセス、材料、予算、作業スペースごとにフィルタリングします。
→ツールレーザー材料ファインダーダイオード、CO₂、またはファイバーレーザーを選択する前に、材料を選択してください。
→ツールメーカー価格計算ツール材料、加工時間、労力、手数料から製品の価格を構築します。
→ガイドCO₂ vs ダイオード vs ファイバーレーザーヘッドラインのワット数ではなく、レーザー光源をワークに合わせてください。
→ガイドアルミニウムに最適なデスクトップ CNC剛性、ワーク保持具、工具、現実的なセットアップのニーズを比較します。
→ガイド自動車部品に最適な 3D スキャナー部品、表面、リバースエンジニアリング作業用のスキャナーを選択してください。
→
プロセスの内容
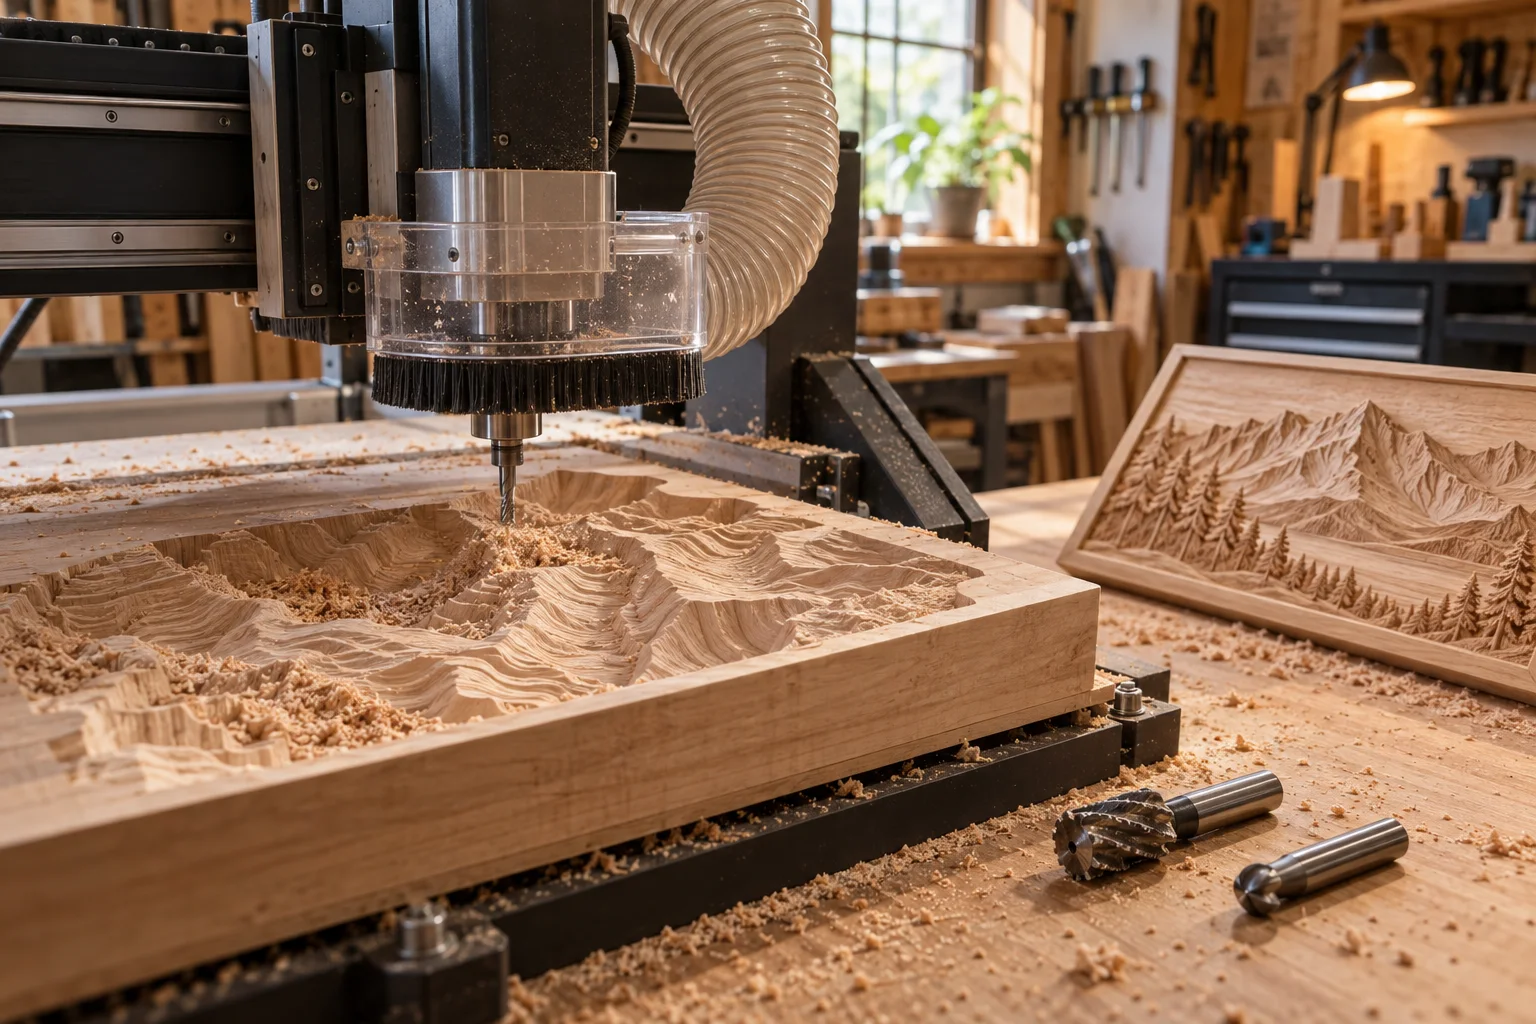
3D レリーフでは、単一のプロファイル カットではなく、さまざまな Z 深さを使用します。 CAM ソフトウェアは、デジタル表面に近似する多数の密集したパスを計算します。
ほとんどのジョブでは、バルク材料を除去するために高速の荒加工パスを使用し、ボールノーズ カッターを使用した低速の仕上げパスを使用します。細かいディテールを使用すると、機械時間が急速に増加します。
ワークフロー
ワークフローは 2026 年 10 月 7 日にレビューされました
加工可能なスケールと最大深さを持つ高さマップ、メッシュ、または CAD サーフェスから始めます。
保持と仕上げのために余分な材料を許可します。カッターが重要な領域に到達できるようにデザインの方向を調整します。
仕上げ代を少し残して材料の大部分を除去するには、大きめのフラット カッターまたはラジアス カッターを使用します。
小型のボールノーズ カッターと適切なステップオーバーを使用して、過度の加工時間を費やすことなく表面を解決します。
意図したレリーフを消さずに繊維や機械加工マークをきれいにしてから、互換性のある仕上げを施します。
セットアップを選択してください
長い仕上げパスには十分な Z 移動、適切なスピンドル、安定した動作が必要です。
メッシュまたはスカルプト サーフェスの荒加工および仕上げ戦略をサポートする必要があります。
長時間の木彫り作業では特に重要です。機械と材料に推奨される制御と抽出を使用してください。
始める前に
For makers selling online
優れた製品ページは、最初に成功したサンプルの後に始まります。正確な材料をテストし、セットアップを記録し、検査と仕上げのための余地を残しておきます。
荒加工、仕上げ加工、サンディング、工具の摩耗から価格を見積もります。
サンプルを撮影するときは、木目の方向と在庫の変動を念頭に置いてください。
バッチを提供する前に、反復可能なゼロ調整およびワークホールド方法を使用してください。
研究の出発点
これらは現在のAtlasに関連するマシン タイプであり、すべての材質、仕上げ、公差が達成可能であることを保証するものではありません。
デスクトップCNC
確認済みMakera
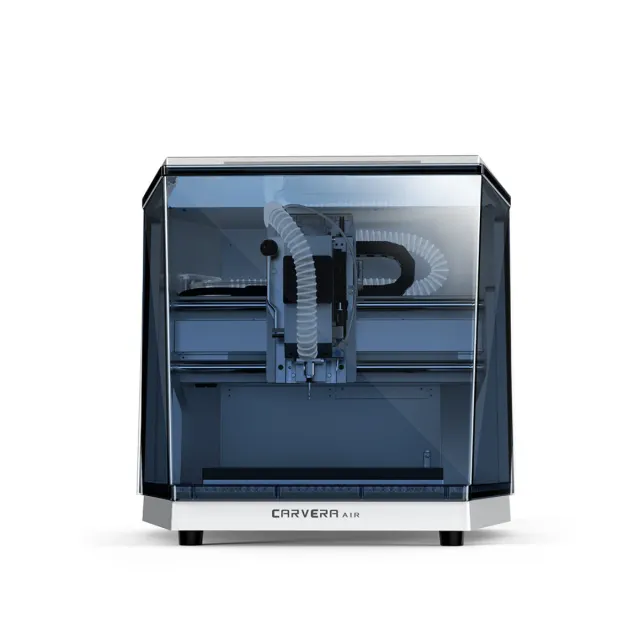
Carvera Air は、コンパクトなワークショップに適したサイズの密閉型 CNC で、自動プロービングと迅速な手動ツール交換を組み合わせています。
マシンを見る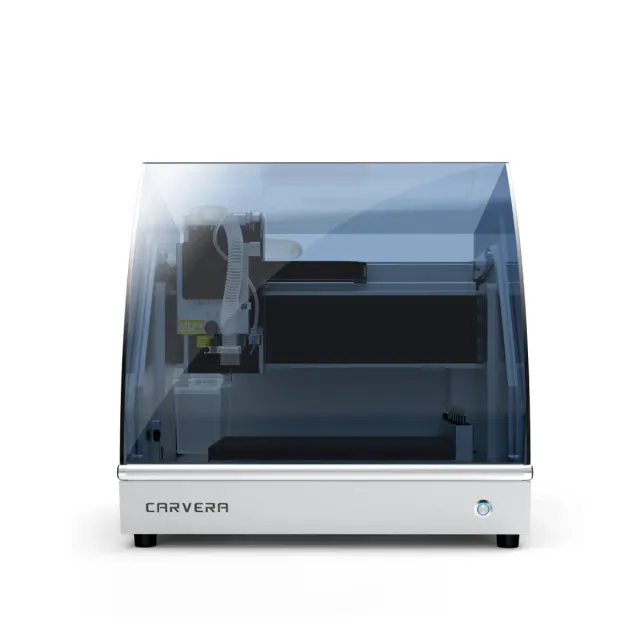
デスクトップCNC
確認済みMakera
Carvera は、Makera の密閉型自動 CNC フォーマットに、より広い作業領域とオプションの 4 軸加工を追加します。
マシンを見る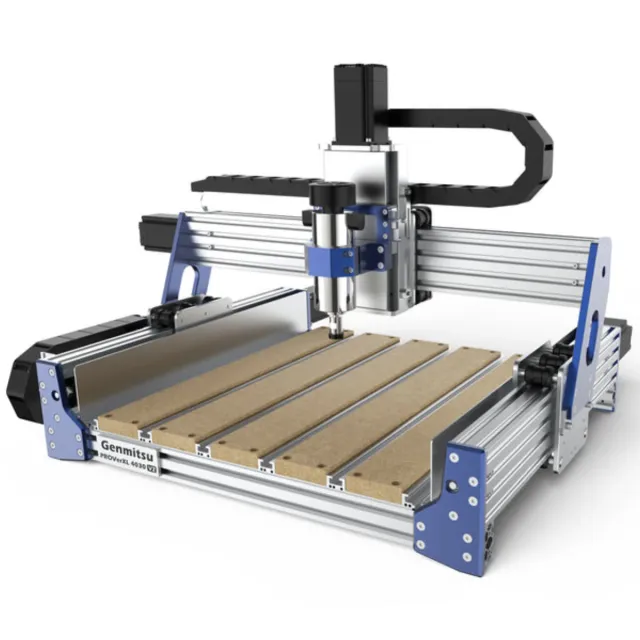
デスクトップCNC
確認済みGenmitsu
PROVerXL 4030 V2 は、エンクロージャを交換して、より多くの作業領域、簡単なアクセス、およびフレームまたはスピンドルをアップグレードするためのスペースを確保します。
マシンを見る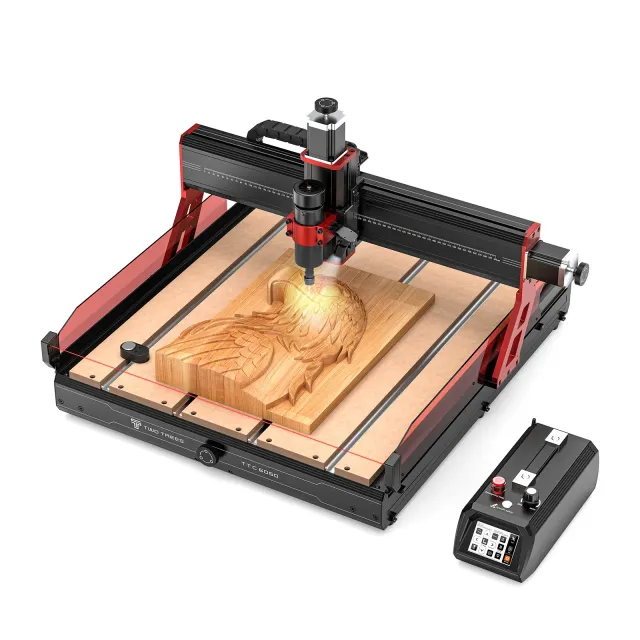
デスクトップCNC
確認済みTwoTrees
TwoTrees TTC6050 は、エンクロージャよりも容量を重視するメーカー向けに、600 × 500 × 100 mm の作業領域、ボールネジ動作、500 W スピンドルを提供します。
マシンを見る研究を続けてください
一次情報源
プロセスの指示、材料制限、安全に関するガイダンスについては、ここから始めてください。これらのリンクは編集上の参照であり、アフィリエイト リンクではありません。